
论文级验证:XARION 光学麦克风单传感器实时监测激光车削材料去除、通量与工件直径
奥地利 XARION Laser Acoustics 出品的光学麦克风,近期在一项发表于《Photonics》2026 年 13 卷的研究(DOI: 10.3390/photonics13050448)中,展示了其在超短脉冲激光车削过程中的实时监控能力。作为奥地利光学麦克风的代表型号,Eta450 在该论文中的表现受到关注。
XARION 光学麦克风基于法布里-珀罗干涉仪原理,利用声波对空气折射率的影响实现声压探测,无振膜、无机械活动部件,因此带宽宽且无机械共振。以论文使用的 Eta450 为例:带宽 50 kHz–2 MHz、动态范围 100 dB、采样率最高 3.1 MHz、灵敏度 100 mV/Pa、自噪声仅 5 µPa(@500 kHz)——这正是超短脉冲激光声发射(集中在脉冲重复率及高次谐波,最高可达 MHz 级)所需的检测能力。传统麦克风与压电传感器受限于带宽与灵敏度,难以胜任这一场景。
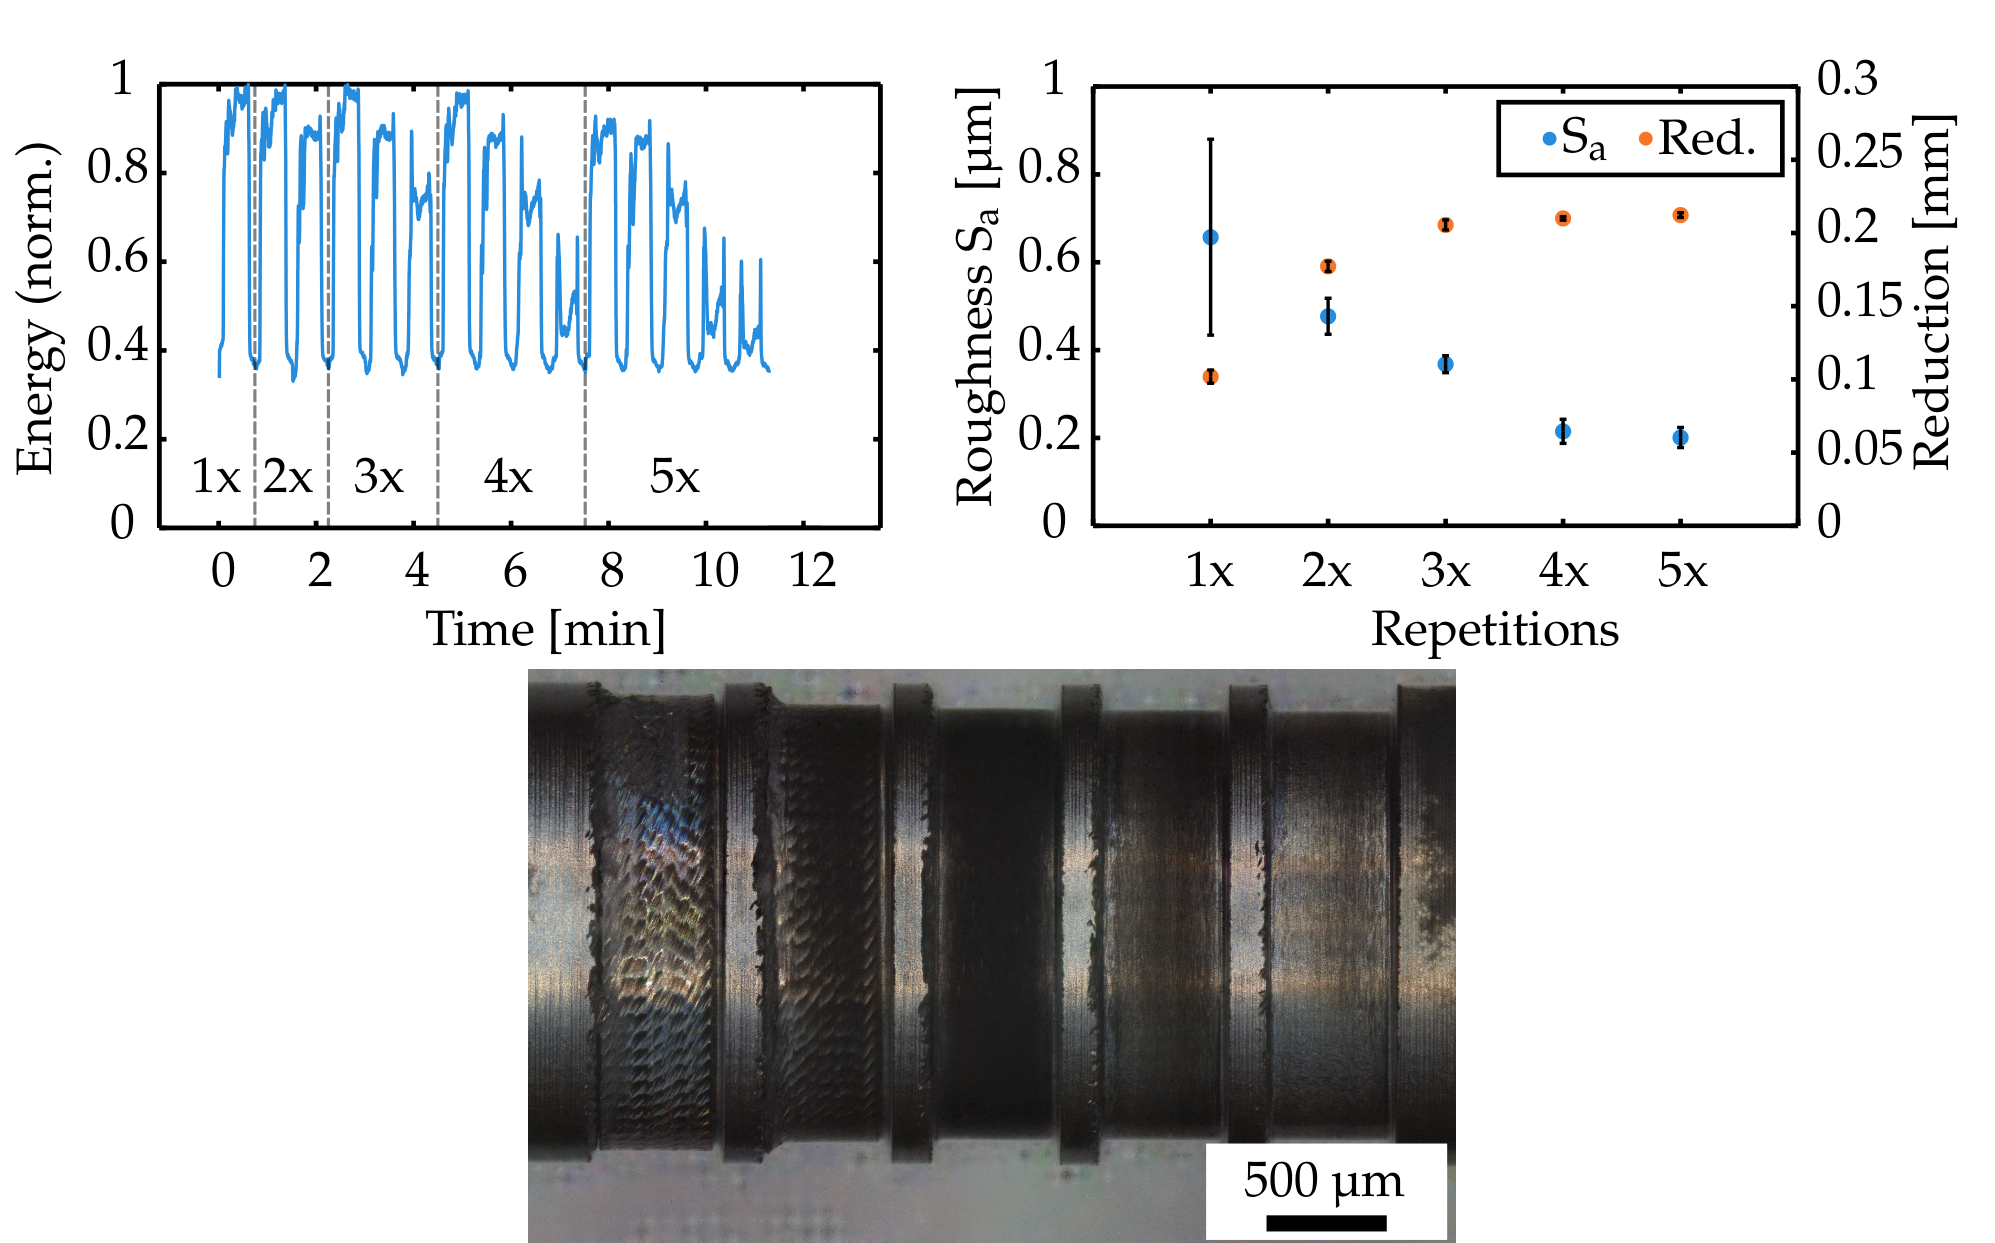
图1 固定偏移量重复加工实验:声学能量、表面粗糙度与直径缩减、加工显微形貌(来源:论文 Photonics 2026, 13, 448)
德国阿沙芬堡应用科学大学团队设计的三组实验验证了其监控价值:重复加工实验中,声学能量随加工次数递减,并在工艺结束时接近环境噪声,可直接指示材料去除进度与直径缩减(本实验中最大约 0.2 mm);偏移量实验中,声学能量与材料表面激光通量相关,可提示工艺极限;旋切实验中,光学麦克风通过区分激光击中与掠过材料的时刻,推算旋切偏移与工件当前直径。整个实验在加工气体、排气与机床噪声并存的工业环境中完成,传感器信号始终稳定。
这意味着xarion光学检测仪不仅适用于非接触式超声检测,也可作为激光加工产线的过程监控与质量反馈节点,为超短脉冲激光加工的自动化闭环控制提供传感基础。XARION 官方确认,该结果证明光学麦克风可作为过程监控工具以及闭环控制的基础。
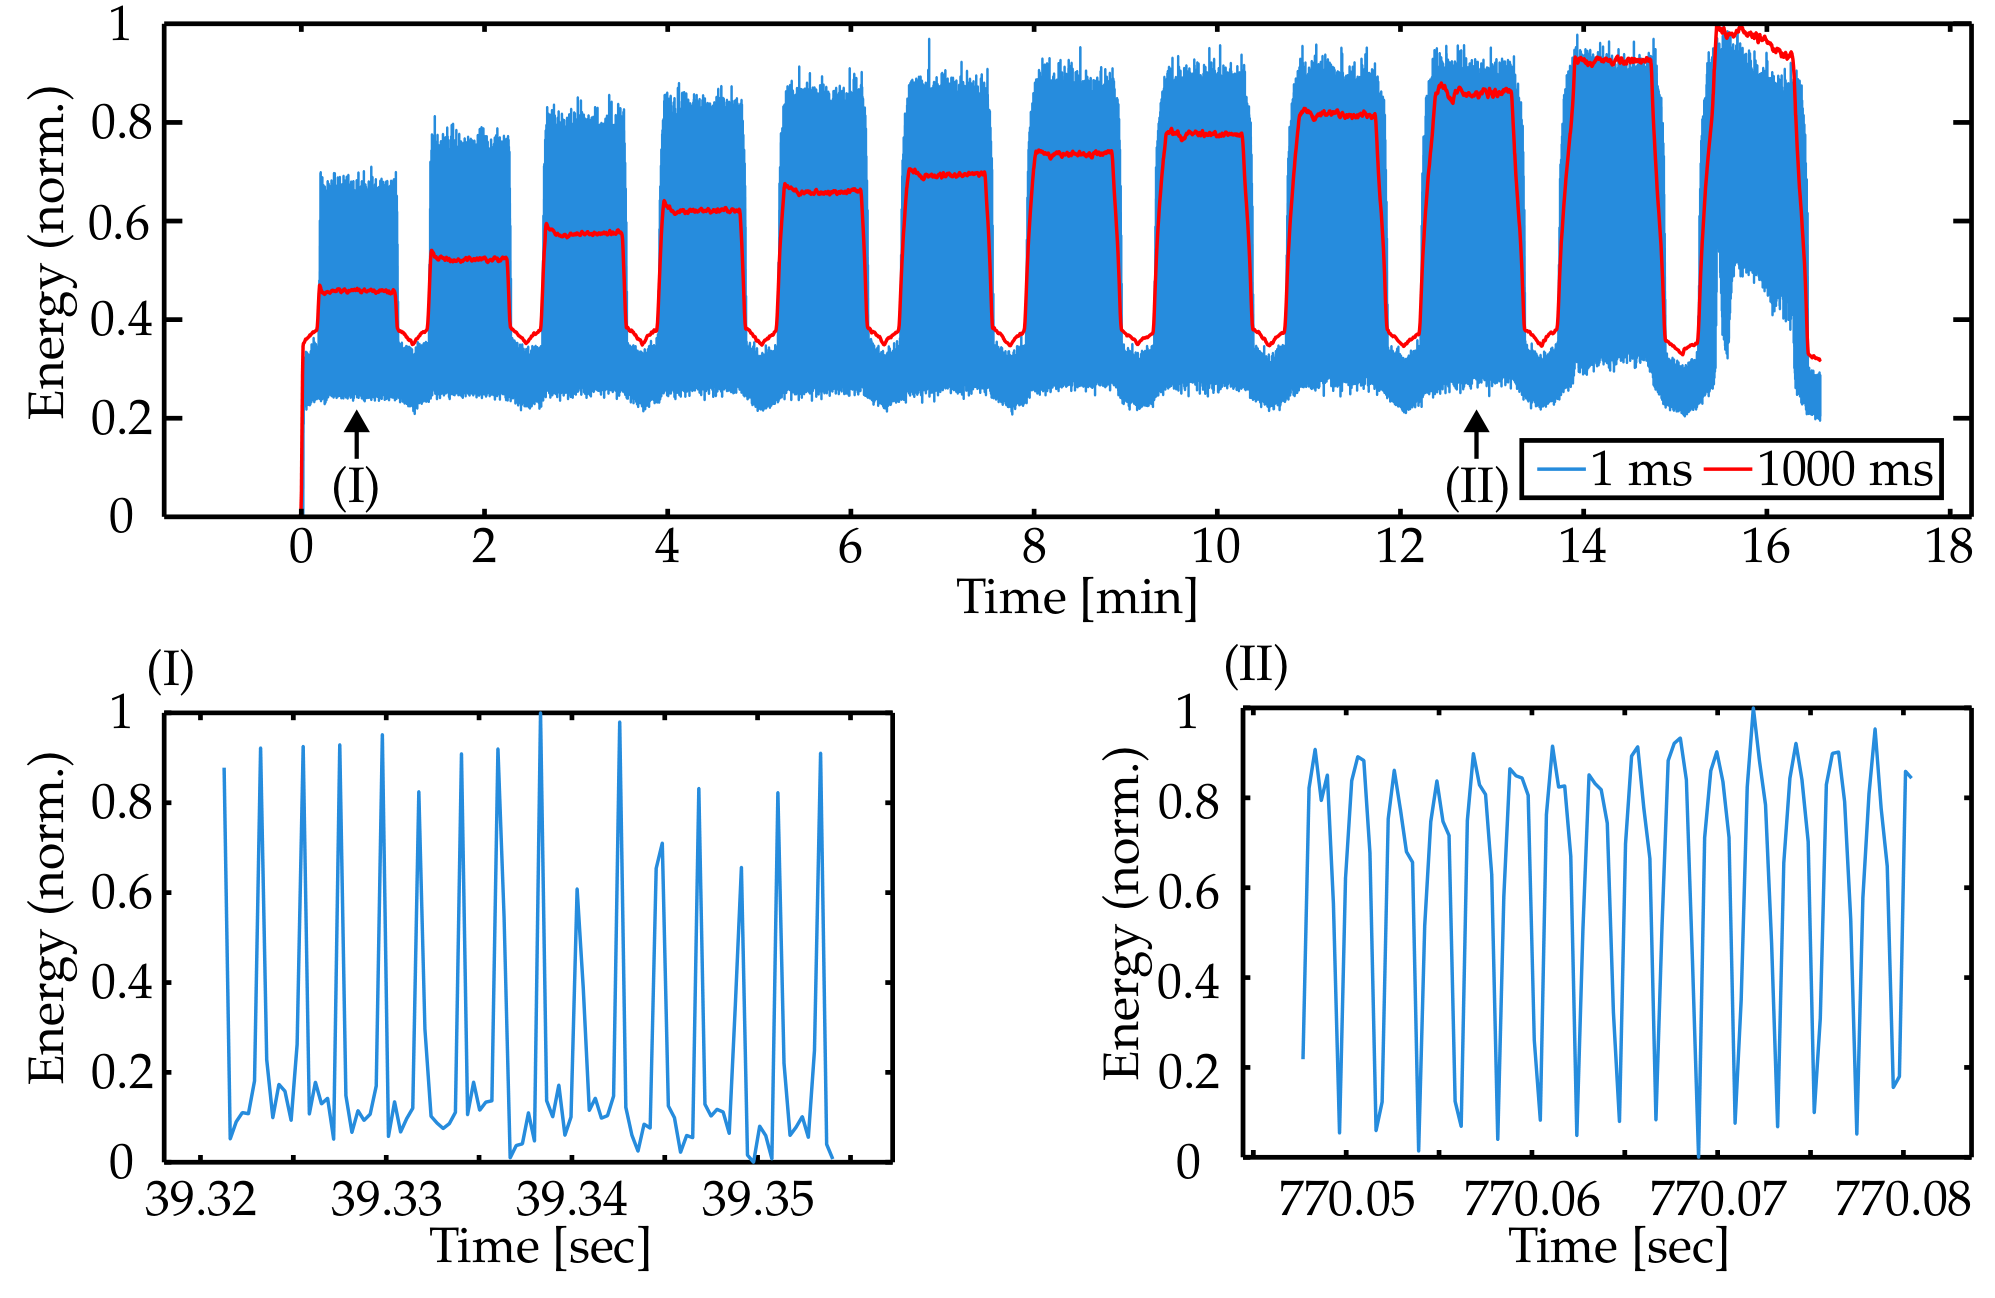
图2 旋切(trepanning)加工实验:全程声学能量与局部 35 ms 放大(来源:论文 Photonics 2026, 13, 448)
应用场景(产品 Eta450 / Eta450 Ultra)
XARION Eta450 光学麦克风,核心应用场景是超短脉冲激光(USP)微加工的过程监控:在激光车削、激光钻孔、激光焊接、激光粉末床熔融等脉冲式工艺中,实时拾取飞秒激光烧蚀产生的超声声发射,通过声学能量变化判断材料去除状态、工件直径缩减、表面质量、激光通量与光束偏移位置等过程参数。论文实验证明,即便在加工气体、排气与机床噪声并存的工业环境中,传感器仍能无中断地捕获每个激光脉冲的声发射,因此可直接部署于真实产线。
在无损检测方向,Eta450 亦适用于复合材料、焊点、粘接接头、锂离子电池等对象的激光超声检测(LEA 干式无接触检测),配合 XARION 的 LEAsys 扫描系统与过程监控套件(PM Bundle),可形成从传感、采集到实时分析的完整检测链路。
痛点问题和解决方案
痛点一:超短脉冲激光声发射集中于脉冲重复率及高次谐波频段(50 kHz 至 MHz 级),传统麦克风在 20 kHz 以上几乎无灵敏度,压电传感器上限约 100 kHz 且灵敏度低、自噪声高,均无法可靠监控 USP 加工过程。
痛点二:OCT 等光学监控手段受制于极小的过程几何与低过程发射,激光诱导击穿光谱(LIBS)采样率低、光谱带宽受限,难以用于飞秒激光烧蚀的在线监控。
痛点三:激光车削等工艺结果依赖焦平面定位、光束传播与几何条件,缺少实时状态反馈,加工进度与质量长期依赖经验判断,制约自动化与良率提升。
解决方案:以 XARION 无膜光学麦克风为传感核心——50 kHz–2 MHz 带宽、100 dB 动态范围、最高 3.1 MHz 采样率、5 µPa 级自噪声,单只传感器即可同时读取材料去除、直径缩减、表面粗糙度、激光通量与偏移位置等多重信息;声学能量曲线可指示加工进度、工艺极限与材料层间转换,为超短脉冲激光加工提供实时过程监控,并作为自动化闭环控制(加工—反馈—调节)的传感基础。
应用领域方面,XARION 光学麦克风已覆盖激光钻孔、激光粉末床熔融、激光焊接、超声焊接、裂纹检测等过程监控场景,以及复合材料、焊点、粘接接头、锂离子电池的xarion无损检测。面向科研院校与工业企业,我们信倍通(ICT)提供 XARION 光学麦克风及配套过程监控方案的选型咨询与技术支持,帮助用户在激光微加工中实现工艺可视化与质量可控。